首页
关于台群
关于台群
公司介绍
企业文化
发展历程
资质荣誉
研发实力
产品中心
产品中心
钻铣加工中心
立式加工中心
卧式加工中心
五轴加工中心
龙门加工中心
型材加工中心
B系列
S系列
SE系列
X系列
S系列
L系列
H系列
M系列
硬轨机
解决方案
解决方案
新能源汽车
3C电子
人形机器人
低空飞行器
AI散热器
服务中心
服务中心
资料下载
VR看机
VR看厂
视频看机
视频看厂
新闻中心
新闻中心
公司资讯
行业资讯
台群解答
联系台群
联系台群
联系方式
基地分布
自助服务
搜索
CN
CN
EN
创世纪集团
集团网站1
集团网站2
首页
关于台群
公司介绍
企业文化
发展历程
资质荣誉
研发实力
产品中心
钻铣加工中心
B系列
S系列
SE系列
X系列
立式加工中心
S系列
L系列
H系列
M系列
硬轨机
卧式加工中心
五轴加工中心
龙门加工中心
型材加工中心
解决方案
新能源汽车
3C电子
人形机器人
低空飞行器
AI散热器
服务中心
资料下载
VR看机
VR看厂
视频看机
视频看厂
新闻中心
公司资讯
行业资讯
台群解答
联系台群
联系方式
基地分布
自助服务
语言选项
CN
EN
创世纪集团
集团网站1
集团网站2
新能源汽车
拥抱新能源汽车产业变革,创世纪针对电池、电机、电控、底盘、一体化压铸件开发专用加工方案,依托高刚性、高效率数控机床,攻克轻量化壳体、复杂箱体批量制造难题,赋能整车供应链智能制造升级。
首页
解决方案
新能源汽车
三电核心零部件批量制造
新能源汽车电池、电机、电控作为整车核心动力总成,零部件加工精度、稳定性、气密性直接决定整车安全、续航与运行可靠性。行业主流电池壳体、电机外壳、电控箱体、盖板、接线腔体多为压铸铝合金材质,具有毛坯余量不均、型腔结构复杂、密封面要求高、孔系密集、薄壁易变形等加工特性,是行业量产核心难点。传统加工方式容易出现平面翘曲、密封面刀纹重、孔位偏移、批量尺寸一致性差等问题,导致装配间隙过大、气密性不合格、良品率偏低。
创世纪依托高刚性立式加工中心、高速钻攻中心成熟工艺体系,针对三电零部件量产特性优化切削路径、转速与进给配比,搭配稳定装夹方案,可一次性完成壳体型腔精修、密封面精铣、定位基准加工、密集孔系加工与螺纹成型,有效抑制薄壁工件加工变形,严格保障平面度、平行度与位置度精度,满足零部件高压密封、防震、防尘的整车装配标准,完全适配头部车企及Tier1供应商大批量、连续化、高良率量产生产节奏。
一体化压铸与底盘结构件加工
新能源汽车全面走向轻量化、集成化制造,一体化压铸电池托盘、整车后底板、前后副车架、悬挂支架、制动结构件等大型集成件逐步替代传统散件拼接结构,大幅降低整车重量、提升车身刚性,但同时对机床行程、刚性、负载、稳定性提出更高门槛。大型压铸件普遍存在毛坯变形大、余量不均匀、大面积平面多、异形槽位多、薄壁区域跨度大的特点,加工过程极易出现应力释放变形、振刀波纹、平面精度超差、边角崩损等缺陷。
创世纪依托大型龙门加工中心、卧式加工中心、重型立式加工中心设备优势,针对大型底盘压铸件制定专属加工工艺,通过分层去余量、应力释放切削、均衡负载切削策略,有效解决大尺寸工件变形难题,精准完成大平面精铣、密封槽与安装槽成型、减重腔体加工、多组安装孔与定位孔精密加工,在保证车身结构强度、抗冲击性能的前提下,实现底盘零部件高精度成型,满足整车装配、底盘调校、耐久行驶的严苛标准,助力车企实现车身轻量化与续航升级。
新能源零部件柔性产线配套
新能源汽车车型迭代快、改款频率高,零部件品类跨度极大,从大型底盘结构件、中型三电箱体到小型精密连接支架、密封小件,产品尺寸、结构、工艺差异巨大,客户生产模式兼具新品研发打样、小批量试产、大批量量产等多种场景,对产线柔性化、快速换产、兼容多品类生产能力要求极高。传统单一设备、固定工艺模式难以适配新能源行业快速迭代的生产节奏,容易造成设备利用率低、换产周期长、新品落地慢等问题。
创世纪提供全品类柔性加工解决方案,可根据客户产品结构灵活搭配立加、钻攻、龙门、五轴设备矩阵,支持工艺参数一键调用、工装快速切换、程序快速迭代,既能满足研发端高频次试样、复杂结构验证加工需求,也可适配规模化工厂连续量产。同时可配套自动化上下料、智能仓储、在线检测集成方案,实现加工、检测、流转一体化,有效缩短新品量产周期,降低客户设备投入与人工成本,适配新能源全产业链不同规模企业的智能制造升级需求。
在汽车零部件中应用
铣削加工
完成壳体平面、密封槽、减重槽、异形型腔铣削,处理压铸毛坯余量,保证平面度、表面光洁度,满足密封装配要求。
钻孔加工
实现壳体安装孔、冷却流道孔、定位基准孔高精度钻孔,控制孔位位置精度,规避批量加工孔位偏移。
攻牙加工
大批量完成各类螺纹孔攻丝,适配铝压铸件螺纹加工,螺纹完整度高,减少烂牙、滑牙,保障零部件装配锁紧可靠性。
复合多工序加工
一次装夹完成铣、钻、攻牙、镗孔多工序,减少重复装夹误差,大幅缩短单件加工节拍,适合零部件批量生产。
相关产品
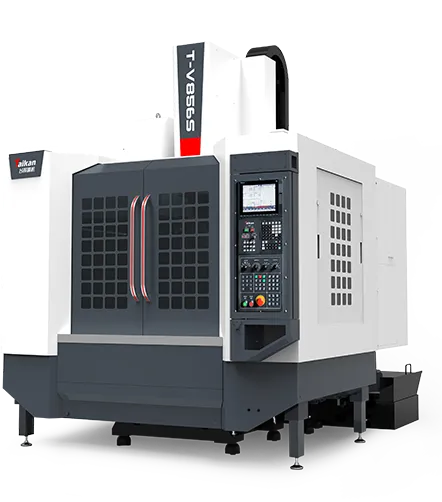
立式加工中心T-V856S
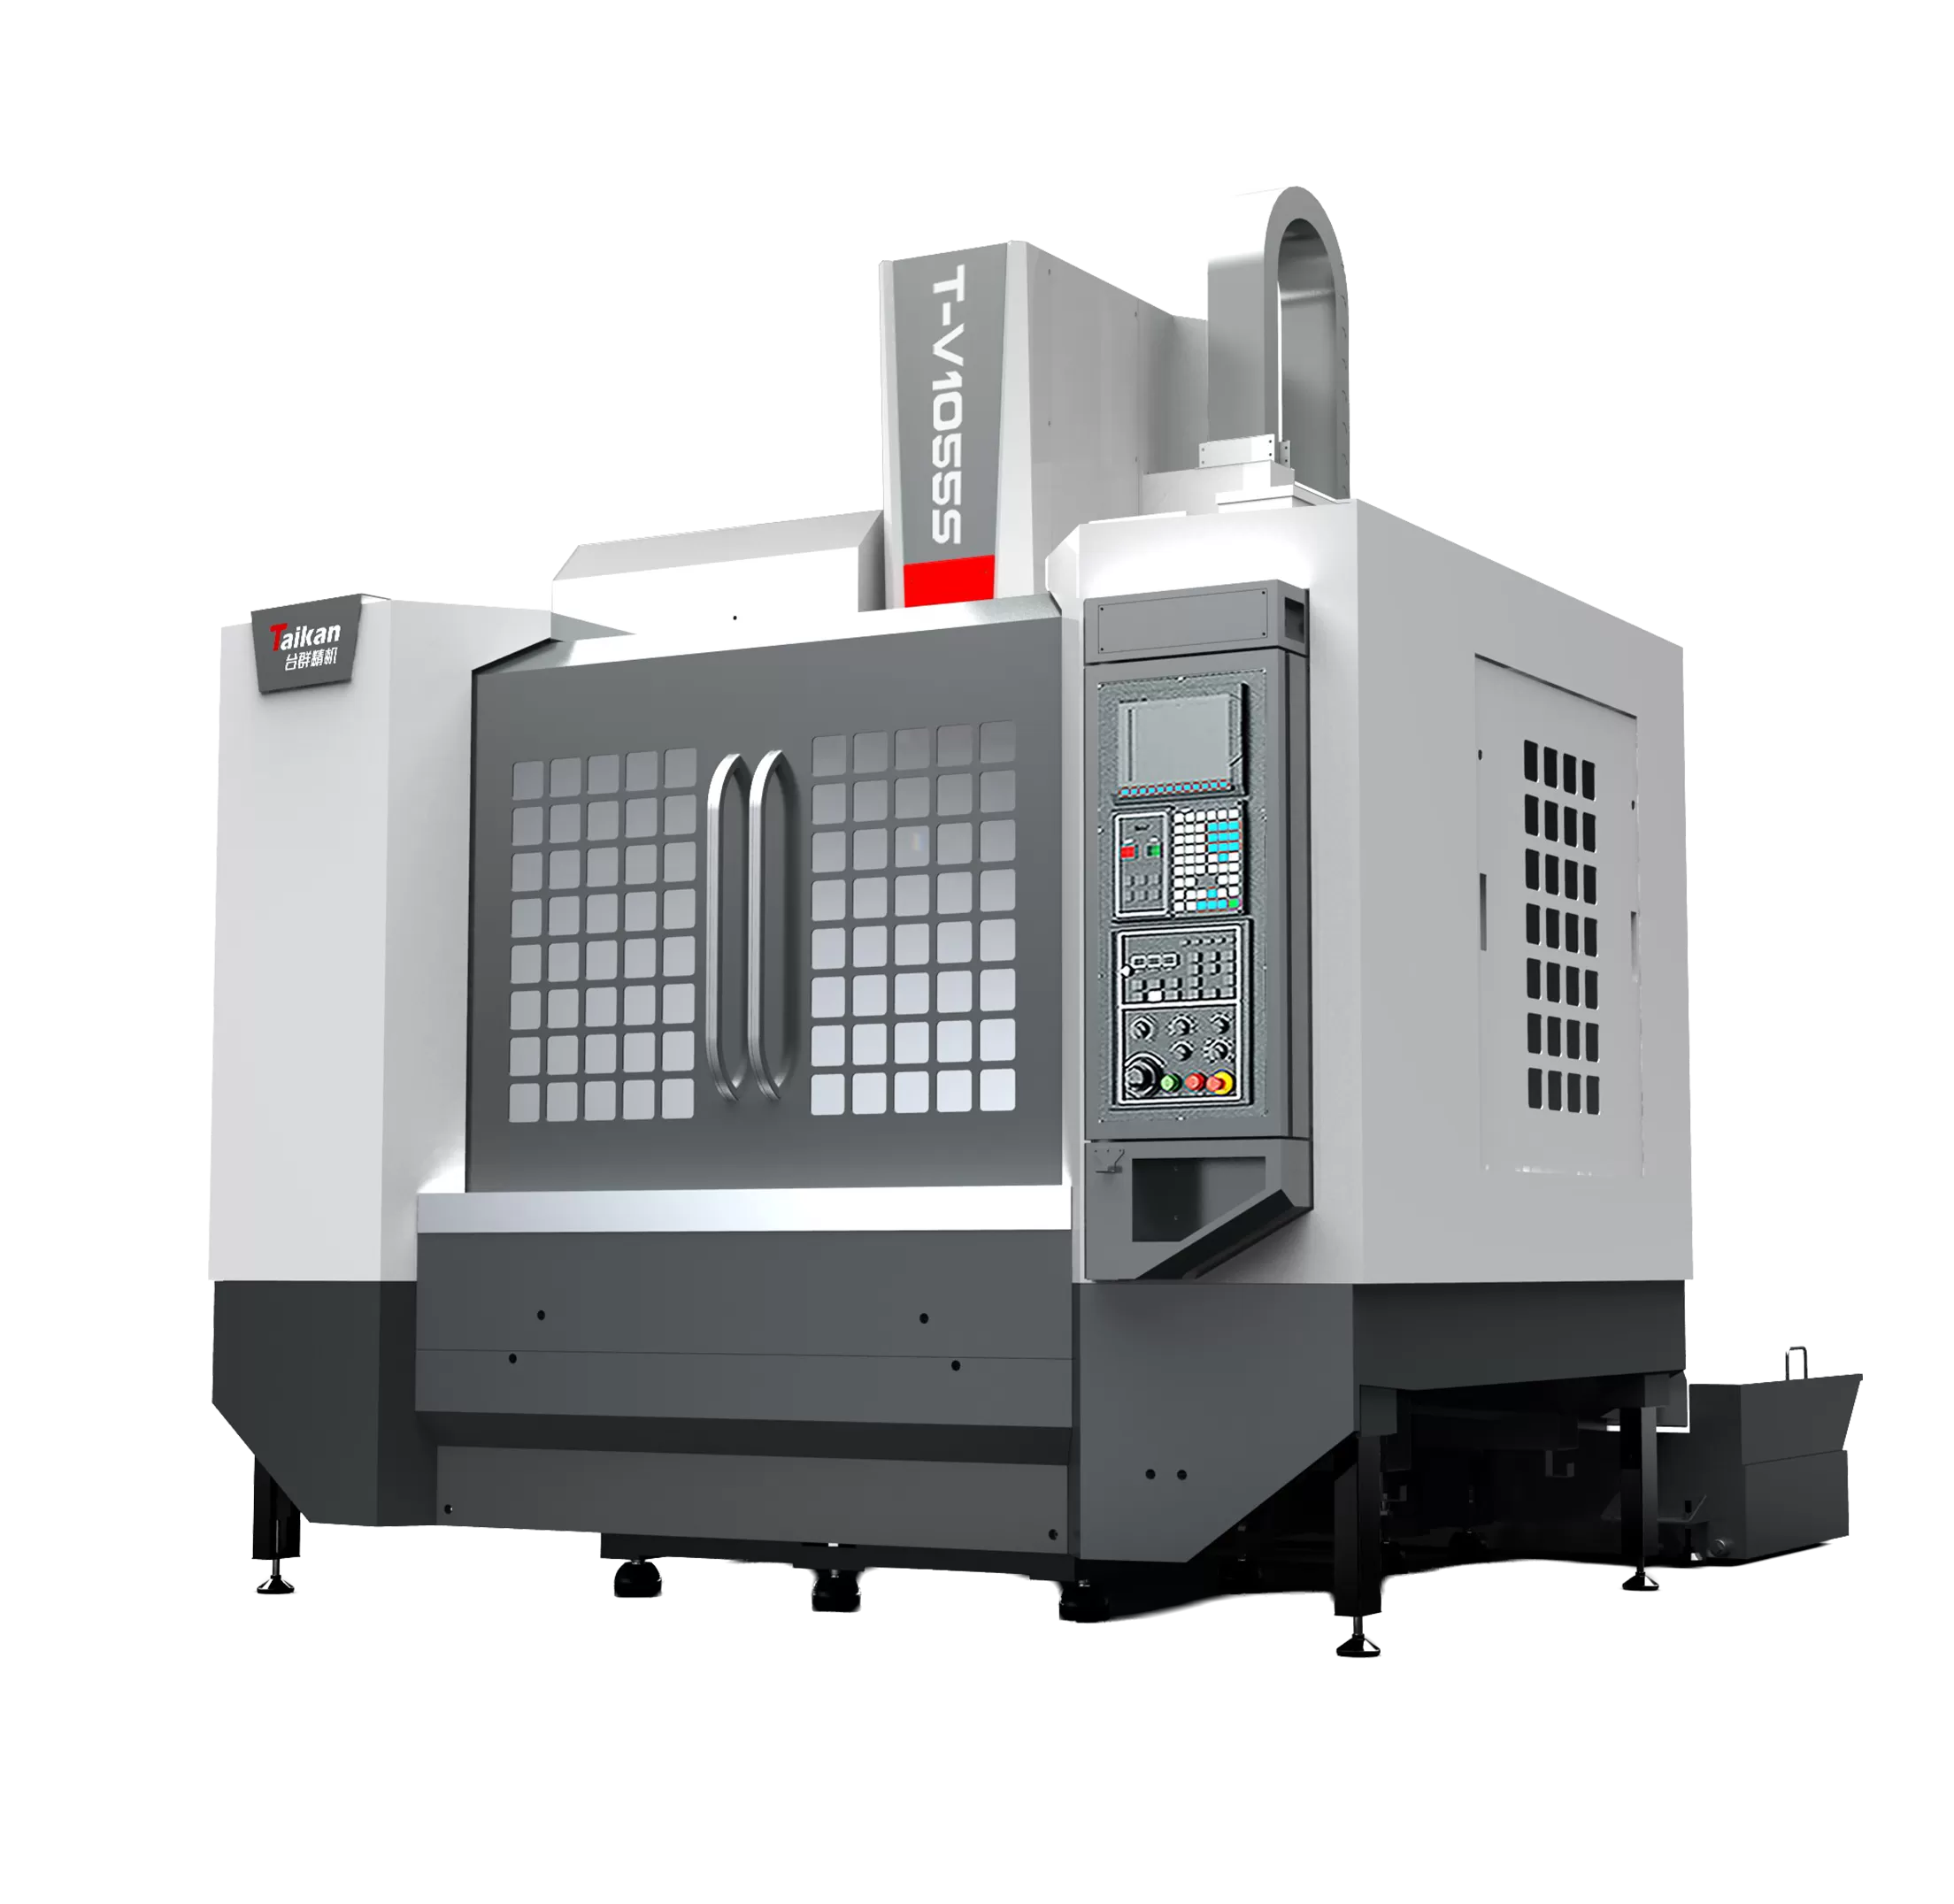
立式加工中心T-V1055S
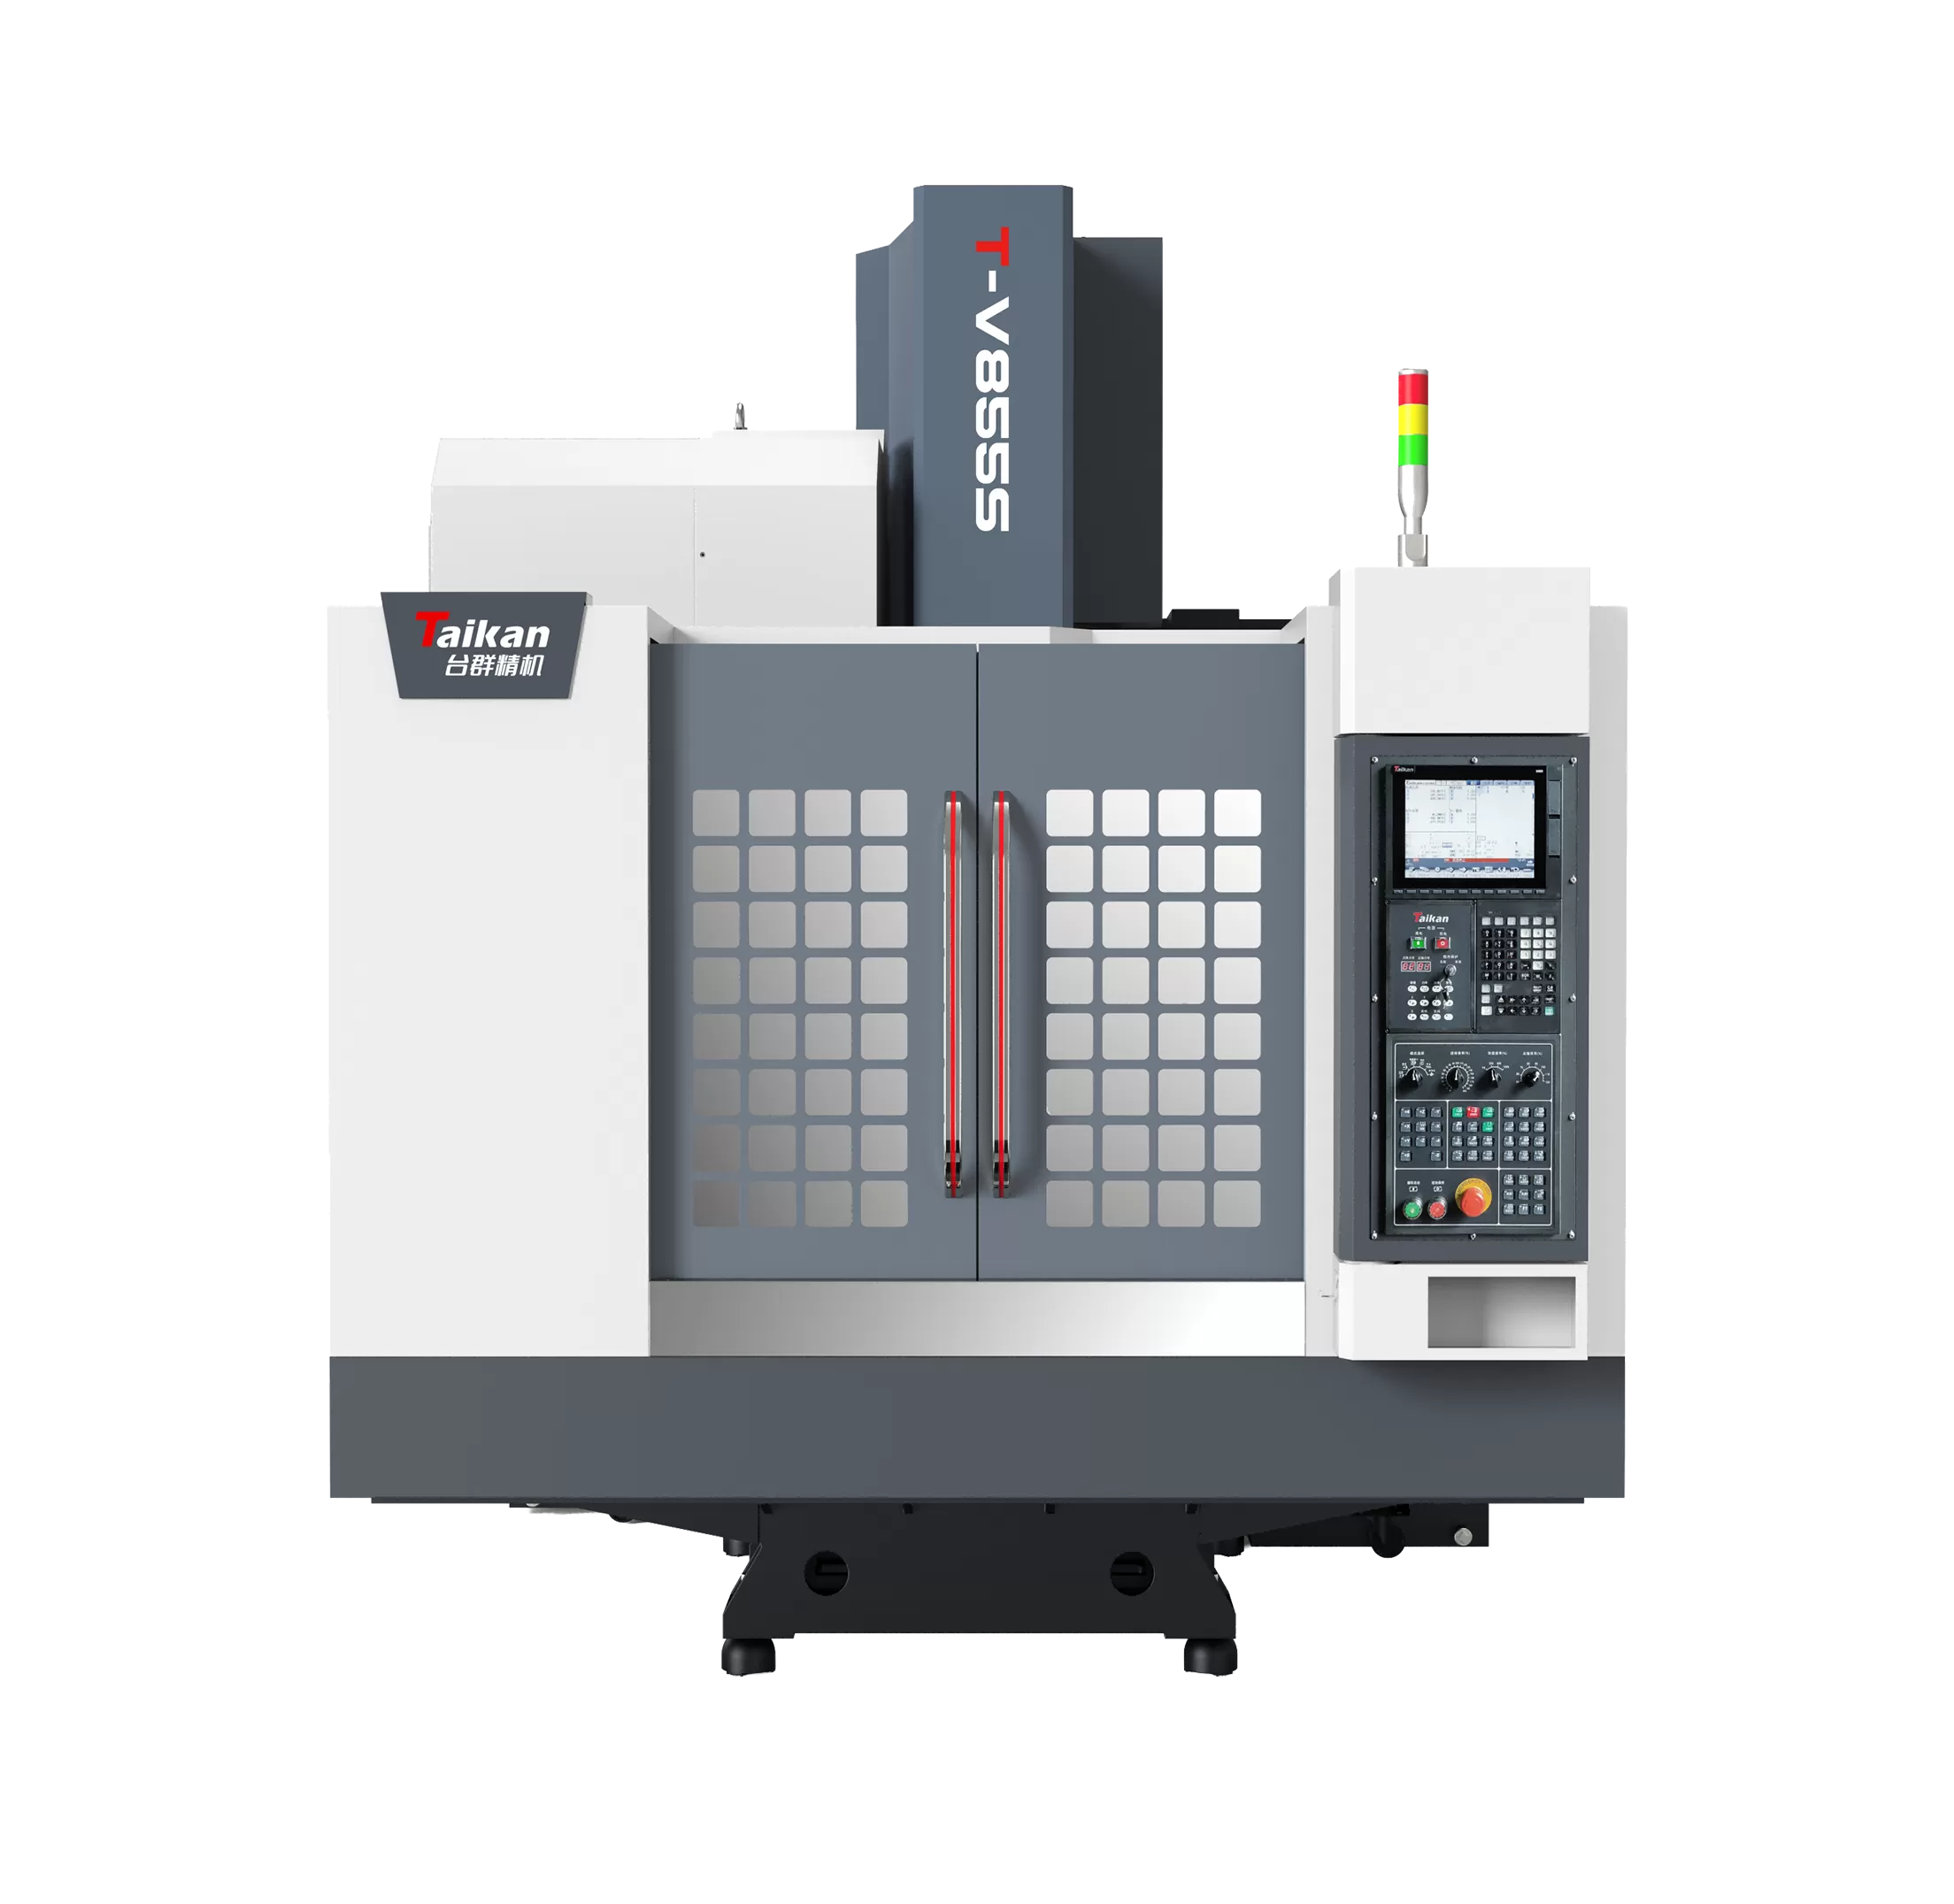
立式加工中心T-V855S