

2026-09-12
精控制程・焕新产能,创世纪「四大系统」赋能智造升级
高压压铸虽属于精密成型工艺,但毛坯尺寸精度存在难以突破的物理上限。成因有三:①金属液冷却凝固时发生热收缩,收缩量随壁厚与冷却条件动态波动,难以完全均匀;②模具经数万模次量产循环,分型面与型芯逐渐磨损,尺寸随之漂移;③脱模顶出时,薄壁结构还会产生微量弹性变形。三者叠加,压铸态毛坯难以达到装配精度要求。
这一点在新能源汽车一体化压铸件上体现得尤为明显。以电池托盘为例,单件投影尺寸大、壁厚差异明显,冷却收缩与翘曲变形累积显著,毛坯平面度难以直接达标。此类大型薄壁件对设备的行程覆盖、结构刚性与加工节拍都提出了更高要求。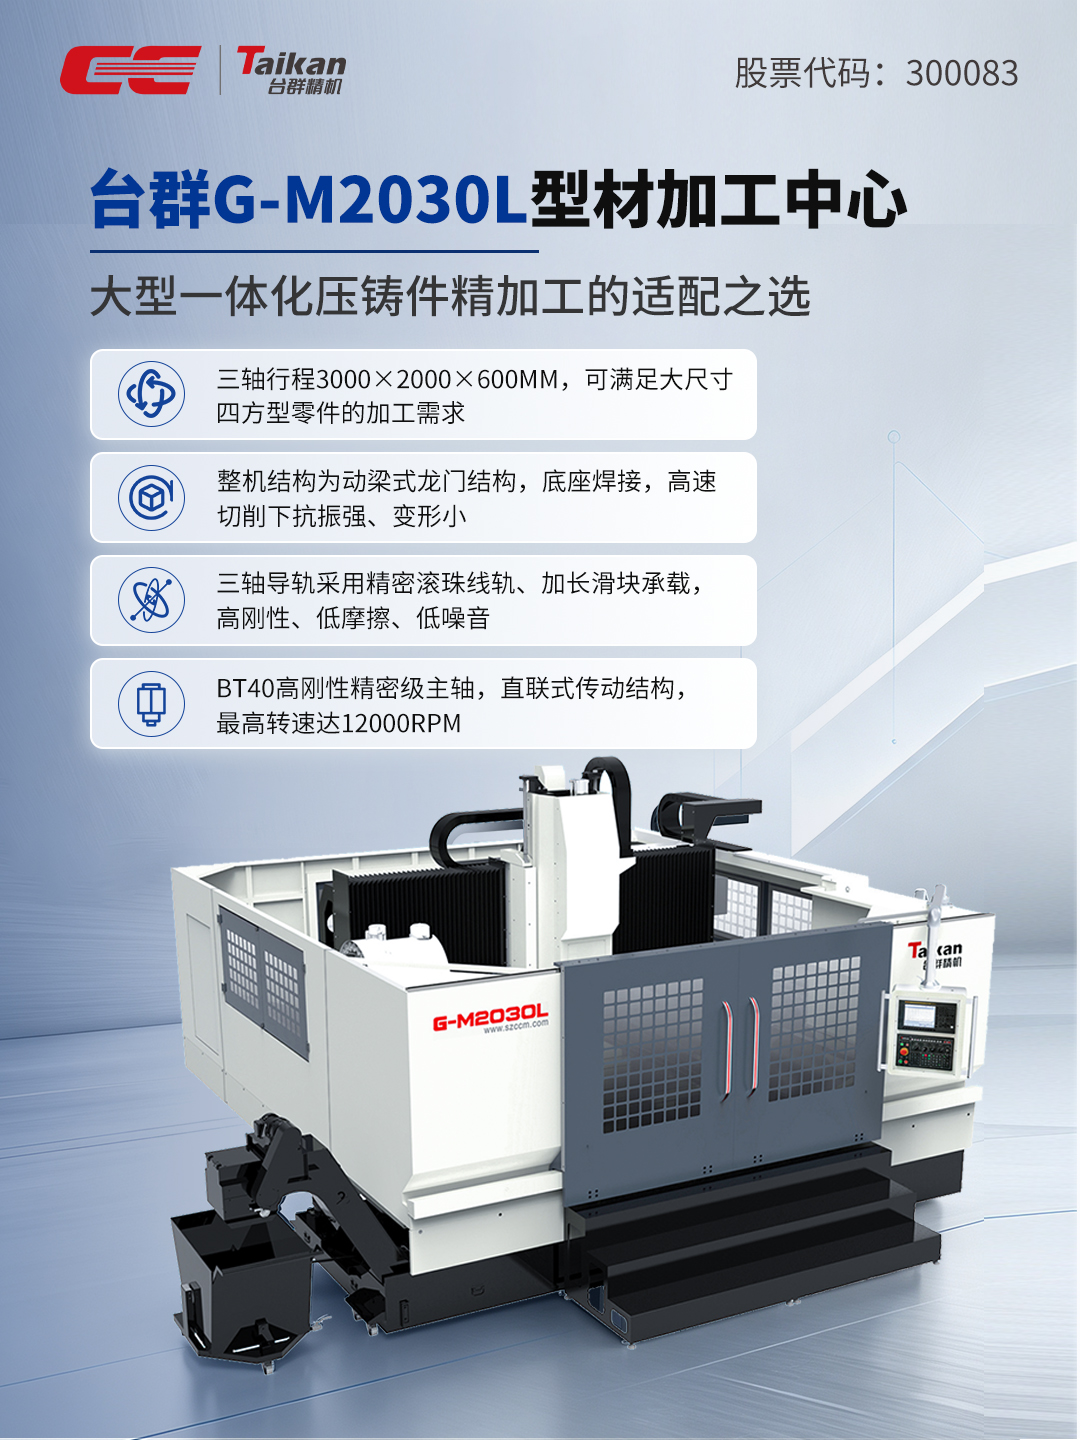
二、关键功能特征无法直接压铸成型
部分关键功能特征,从工艺原理上就难以通过压铸直接成型。行业普遍共识是:凡影响装配、密封、定位、紧固的核心特征,通常都需要后续机加工保障精度。螺纹孔牙型精细、型芯旋出极为困难,压铸难以直接成型;轴承孔、密封面、定位销孔对精度要求严苛,压铸同样无法直接达标。
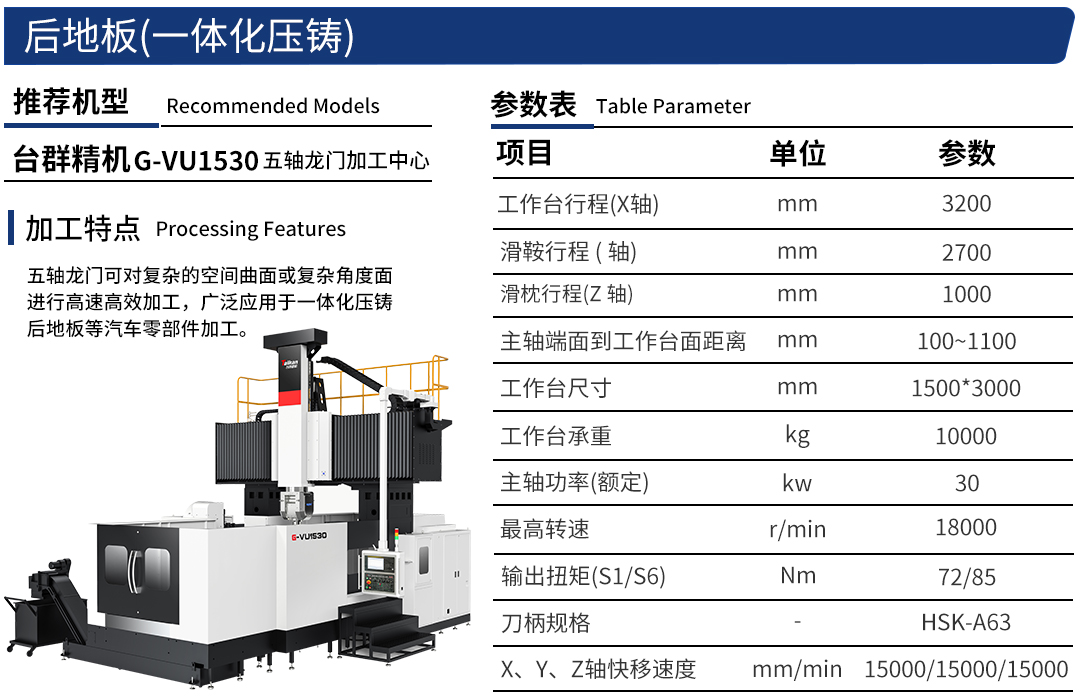
以高压压铸件电机/变速器壳体为例,轴承孔尺寸与圆柱度直接决定传动精度,油道与结合面的密封关乎整机可靠性,压铸难以一次成型达标;后地板、副车架等一体化铸件同样如此,与悬架、车身连接的定位销孔与安装面,均须依靠机加工赋予最终精度。台群给出了针对性的解决方案: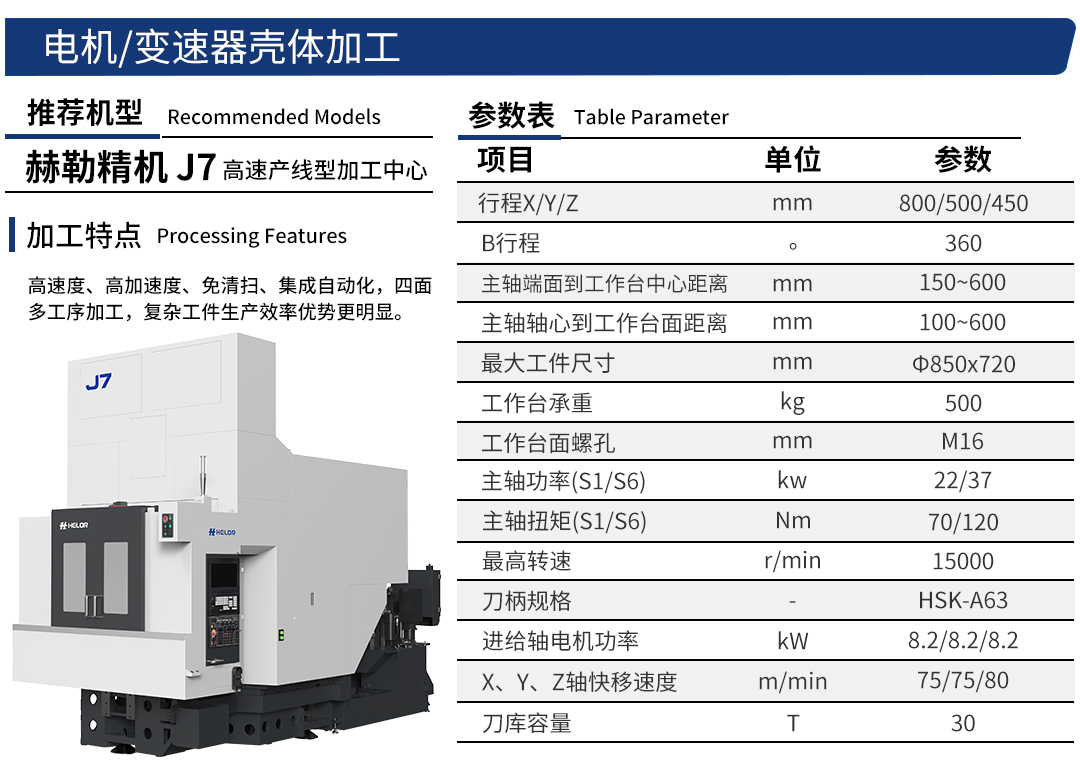
三、压铸固有缺陷需后道工序修正
只要存在分型面、顶针孔与滑块间隙,金属液渗入便形成飞边毛刺。这类缺陷不仅影响外观,还会造成装配干涉、密封不严、运动部件卡滞,须在后续切削工序中清除。同时,压铸件表层快速凝固形成致密层、内部相对疏松,加工余量必须精准把握——既要去除表面缺陷,又不能切穿致密层、暴露内部孔隙。
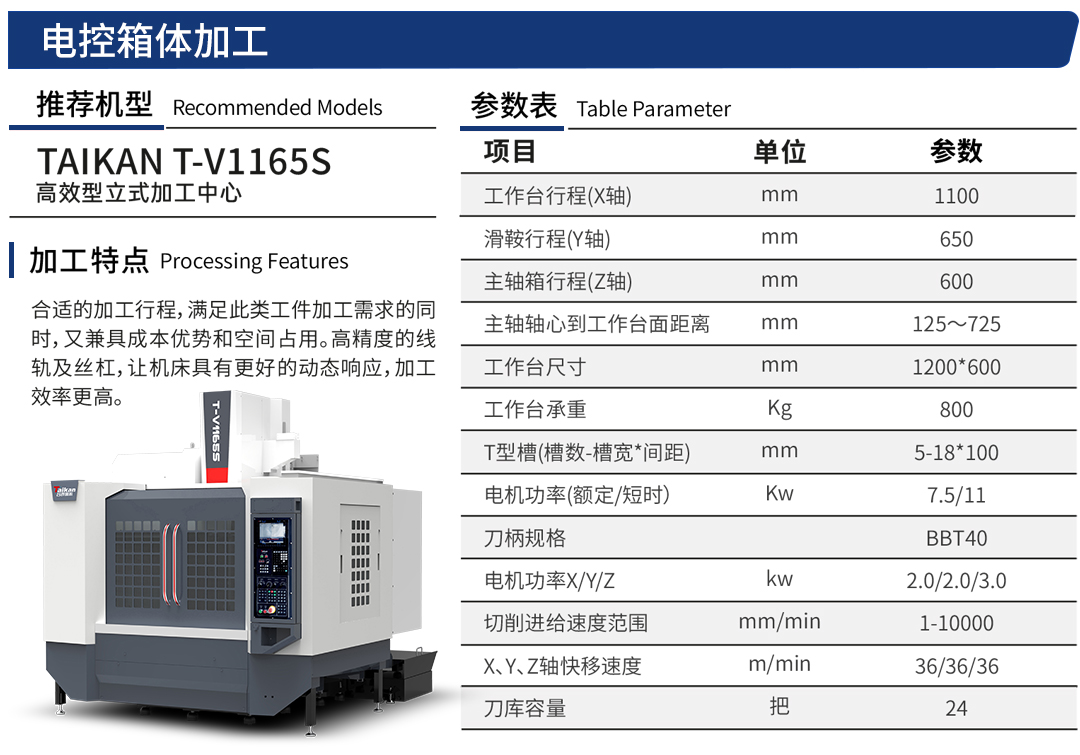
以新能源汽车压铸件为例:电控箱体分型面产生的飞边若不去除,会直接破坏密封;转向系统的活动配合面一旦残留毛刺,便可能造成运动卡滞。针对此类中小型箱体件的高效精修需求,台群T-V1165S线轨型立式加工中心采用高精度线轨与丝杠,动态响应灵敏、切削速度快,可胜任配合面精加工与飞边毛刺清除。
四、量产场景下的工艺组合最优解
压铸解决的是"批量成型"的问题,机加工解决的是"精度达标"的问题,二者并非重复或替代,而是制造链条中前后衔接、互为补充的核心环节。压铸负责一次成型的毛坯骨架,机床负责精修达标的功能特征,二者共同构成部件从毛坯到合格件的完整制造闭环。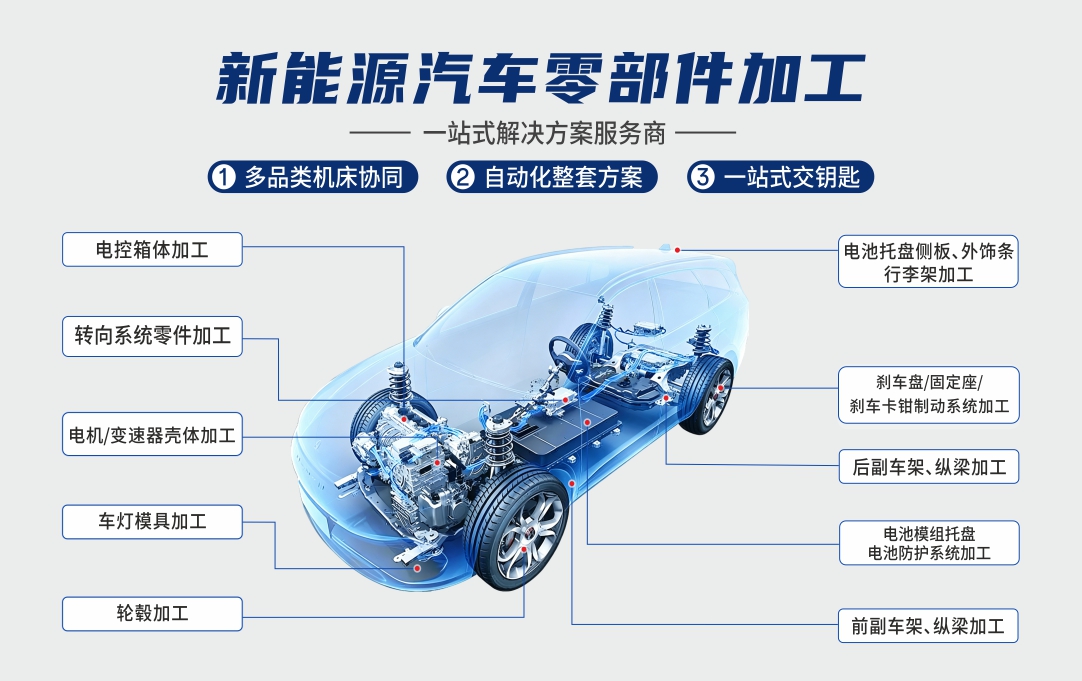
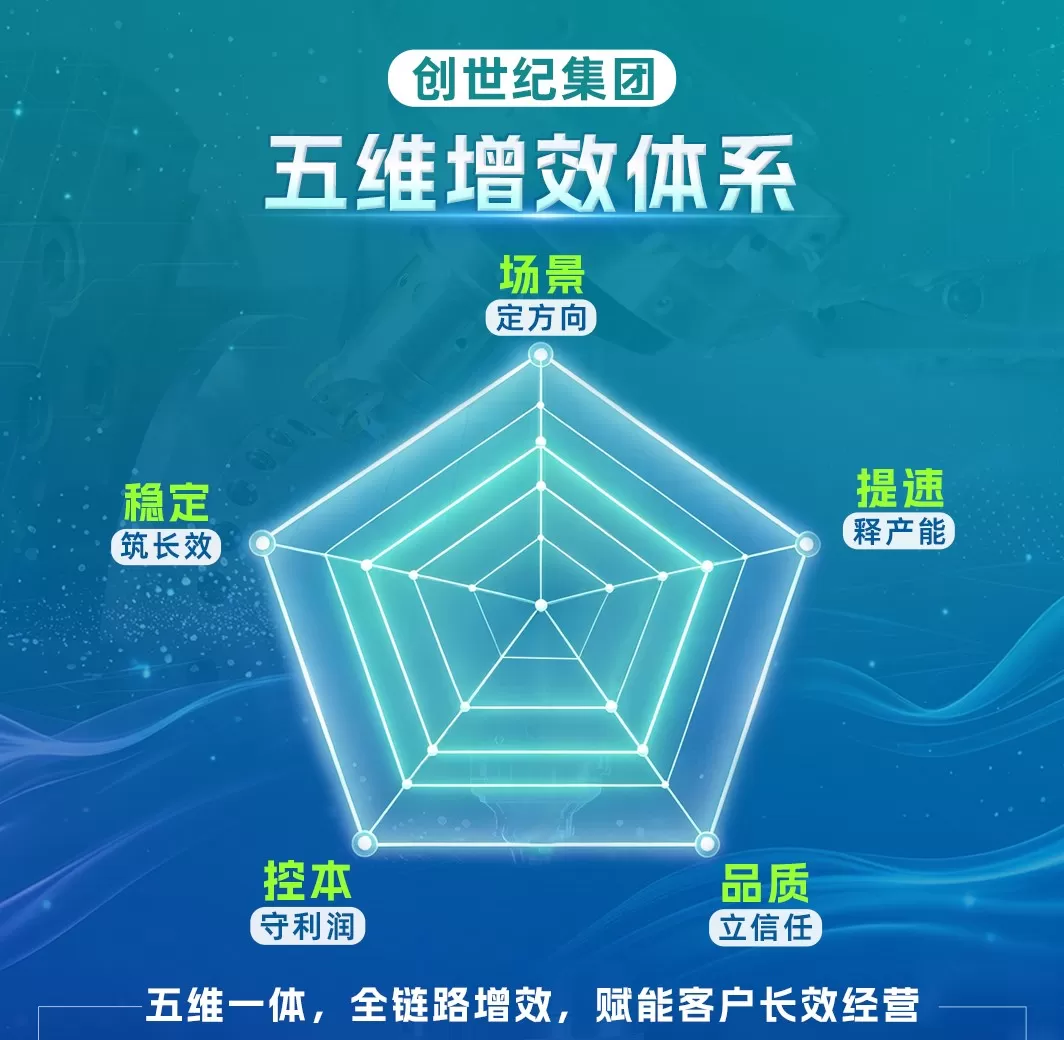
创世纪集团长期深耕精密数控机床领域,围绕压铸行业的生产工况与工艺痛点持续迭代设备性能,可为压铸工厂、模具企业及零部件精加工企业提供标准化设备选型与定制化工艺配套支持,打造适配新能源汽车零部件的高效加工方案,助力行业应对大型薄壁件加工、多特征一次装夹、变形控制等量产挑战。